Ensaio 01 · Ensaio técnico · Controle de torque
O aperto não basta.
É preciso demonstrar.
Controle de torque, rastreabilidade e confiabilidade das uniões parafusadas em usinas fotovoltaicas e instalações elétricas de potência
Resumo
Em empreendimentos eletromecânicos, milhares de uniões parafusadas são executadas com ferramentas cuja condição metrológica nem sempre é confirmada durante as campanhas. A marcação com tinta, frequentemente empregada como evidência de conclusão, não comprova o torque efetivamente aplicado. Partindo da experiência profissional em obras de geração e transmissão, este ensaio examina os limites do controle convencional, a criticidade das conexões elétricas, os fundamentos da relação torque–pré-carga e os recursos de tecnologias modernas de medição, registro e verificação. Discute ainda o custo de implantação e as evidências públicas disponíveis para avaliação das soluções STAHLWILLE.
EXPERIÊNCIA PROFISSIONAL
1. A fragilidade de uma marca de tinta
A experiência de campo que motivou uma investigação sobre ferramentas e procedimentos.
Ao longo de minha trajetória na implantação de dezenas de usinas fotovoltaicas e subestações de energia elétrica, uma das questões que mais me inquietaram foi a dificuldade de comprovar a qualidade do aperto de milhares de conexões. A complexidade não se restringe ao número de parafusos. Há frentes de trabalho dispersas, atividades em altura, várias empreiteiras, qualificação heterogênea e equipes de fiscalização incapazes de acompanhar individualmente cada operação.
O procedimento mais comum é familiar a qualquer engenheiro de campo: o montador aplica o torque nominal, o instrumento dispara e a união recebe uma marca feita com pincel industrial. A marca pode ser útil para indicar que uma operação foi declarada concluída ou para observar eventuais movimentações posteriores. Entretanto, não informa qual valor foi efetivamente aplicado, quem o executou, qual instrumento foi usado nem sua condição metrológica no momento do trabalho.
Também me preocupava a confiança conferida a um certificado de calibração emitido meses antes. O certificado documenta o desempenho do instrumento em uma data e em condições determinadas. Entre aquela avaliação e o último parafuso da campanha, a ferramenta pode sofrer queda, sobrecarga ou desgaste — e continuar sendo usada sem uma verificação intermediária. A documentação formal, nesse caso, oferece menos evidência sobre a situação atual do instrumento do que frequentemente se imagina.
Não se trata de responsabilizar exclusivamente o operador. O problema é um sistema de controle da qualidade que, em situações críticas, depende excessivamente de uma declaração visual, da memória das pessoas e da suposição de que a ferramenta permaneceu adequada durante todo o período de uso.
Minha preocupação nunca foi apenas a possibilidade de um parafuso estar mal apertado. Foi a dificuldade de demonstrar, com evidências confiáveis, que ele havia sido corretamente apertado.
A questão que orienta este ensaio é, portanto, mais ampla do que a escolha de uma marca: como tornar o aperto controlado uma operação verificável, reproduzível e documentada, sem perder de vista o custo e a realidade da montagem em campo?
RISCO ELÉTRICO
2. Quando uma união mecânica se torna um problema elétrico
Barramentos, terminais, buchas e equipamentos de manobra exigem uma disciplina de montagem proporcional às consequências da falha.
Em estruturas metálicas, uma ligação inadequada pode comprometer a resistência e a estabilidade do conjunto. Nas instalações elétricas de potência, o mesmo erro pode afetar a continuidade elétrica, a resistência de contato e o comportamento térmico da conexão. É por isso que considero especialmente sensíveis os apertos de barramentos, terminais de cabos, conexões acessíveis de buchas, transformadores, disjuntores e demais equipamentos de média e alta tensão.
A pressão de contato, a geometria das superfícies, os materiais, os revestimentos e a condição da interface determinam a qualidade elétrica da junta. Em uma conexão de corrente elevada, a dissipação é aproximadamente proporcional a I²R: um aumento de resistência de contato pode produzir aquecimento localizado significativo. Os ciclos térmicos e as acomodações mecânicas podem agravar uma união inadequada. O aperto excessivo também é perigoso: pode deformar terminais, prejudicar roscas, danificar componentes isolantes ou comprometer elementos de contato.
É importante insistir: não existe um torque universal para “parafuso M12” ou “conexão de cobre”. O valor e a sequência dependem da união, do material, do projeto e, sobretudo, das prescrições do fabricante do equipamento. Um exemplo concreto aparece no manual ABB do painel MNS-SG, que diferencia torques de conexões Cu–Cu, aterramento e outras montagens [1].
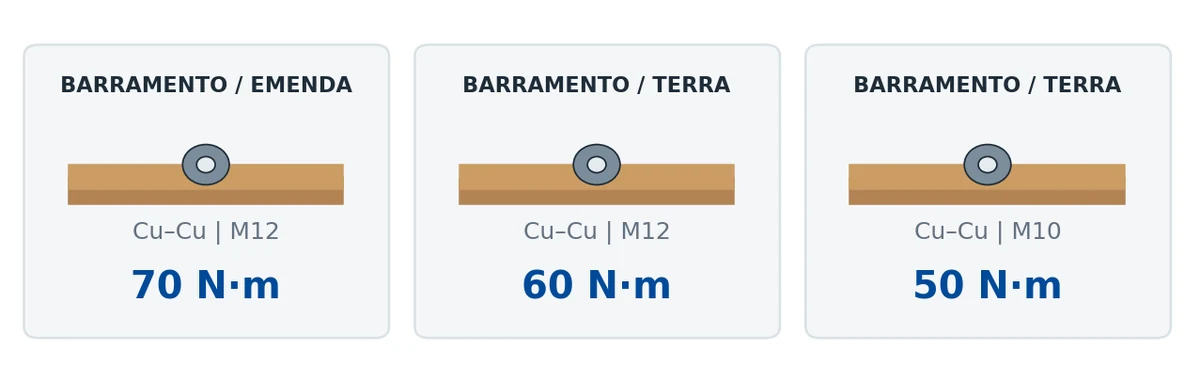
A consequência prática é clara: fiscalizar a montagem significa controlar simultaneamente o procedimento, o instrumento e o ponto físico de aplicação. Nenhum certificado isolado, nem qualquer marca de tinta, substitui esse conjunto de evidências.
FUNDAMENTOS METROLÓGICOS
3. Torque aplicado não é pré-carga medida
A principal limitação física do aperto por torque aparece na variabilidade do atrito e no comportamento da própria união.
O objetivo funcional de uma união pré-carregada é estabelecer força axial adequada no parafuso e compressão entre as peças. O torque é um meio indireto para produzir essa pré-carga. Em uma aproximação simplificada, T ≈ K · F · d, na qual T representa o torque, F a força axial, d o diâmetro e K reúne efeitos de atrito e geometria. A simplificação é útil para raciocinar, mas não substitui a caracterização experimental da união.
Grande parte do torque aplicado é consumida em atrito nas roscas e na superfície de apoio. Por isso, dois apertos com torques iguais podem gerar pré-cargas distintas. Um instrumento mais preciso reduz a incerteza do torque aplicado — vantagem importante —, mas não elimina a dispersão introduzida por lubrificação, revestimentos, tolerâncias e condições de montagem.
A norma NASA-STD-5020B é uma referência exemplar. Para algumas análises de uniões não críticas à separação, admite alternativas conservadoras de variação de pré-carga quando não há base estatística específica: 25% para controle por torque em fixações lubrificadas e 35% para não lubrificadas, por exemplo. São critérios condicionais da norma, não taxas universais medidas em campo nem características de torquímetros [2].
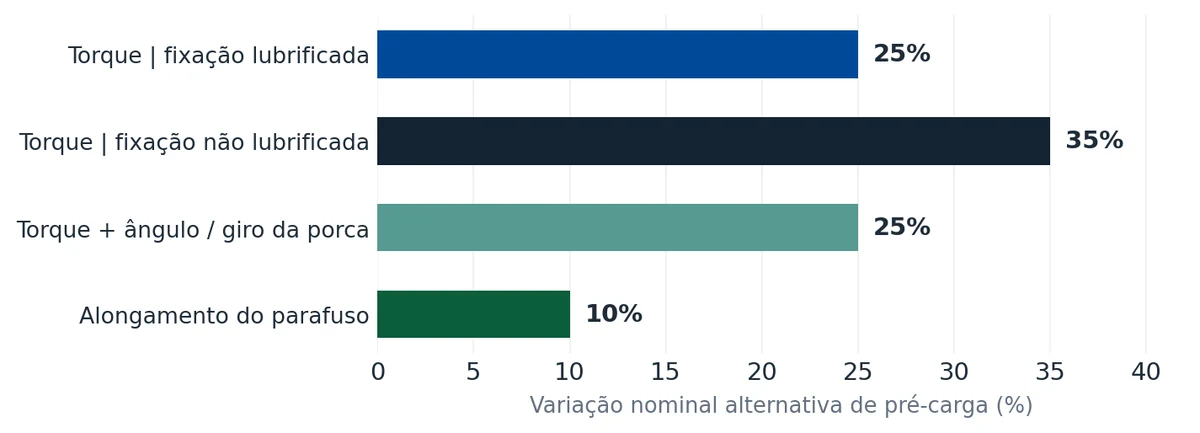
A lição para a engenharia elétrica é decisiva: o processo deve ser escolhido de acordo com a criticidade da junta. Em certas aplicações, torque é suficiente como grandeza de controle; em outras, procedimentos com ângulo, medição de alongamento ou qualificação da relação torque–pré-carga podem ser necessários. Em qualquer hipótese, o fabricante e o projeto continuam definindo o método de montagem.
INVESTIGAÇÃO TECNOLÓGICA
4. O contraste com outras indústrias
O que aprendi observando sistemas de aperto de aplicações industriais críticas.
Quando passei a estudar as limitações do controle de torque empregado em obras de infraestrutura elétrica, chamou-me a atenção a maturidade das soluções utilizadas em determinados processos industriais, especialmente nas cadeias automobilística, aeronáutica e de defesa. Nesses ambientes, uma união crítica frequentemente não é tratada como ato manual isolado, mas como etapa controlada do processo produtivo.
A classificação de uniões conforme o risco, a programação de limites, o acompanhamento de torque e ângulo, a identificação de resultados fora de tolerância e o armazenamento de operações são recursos conhecidos nesses setores. A diretriz VDI/VDE 2862, no contexto da indústria automotiva, exemplifica a seleção de ferramentas e sistemas de aperto a partir de requisitos associados ao risco [3]. Já a documentação NASA explicita os cuidados necessários para transformar um procedimento de aperto em uma base defensável para avaliar pré-carga [2].
Esse contraste produziu uma inquietação: por que determinadas obras elétricas, cujas falhas também podem afetar segurança, continuidade operacional e ativos de alto valor, ainda dependem tão fortemente de marcações visuais e registros manuais? O ambiente de campo é distinto de uma linha de montagem industrial, mas isso não justifica abdicar dos princípios de rastreabilidade e controle proporcional ao risco.
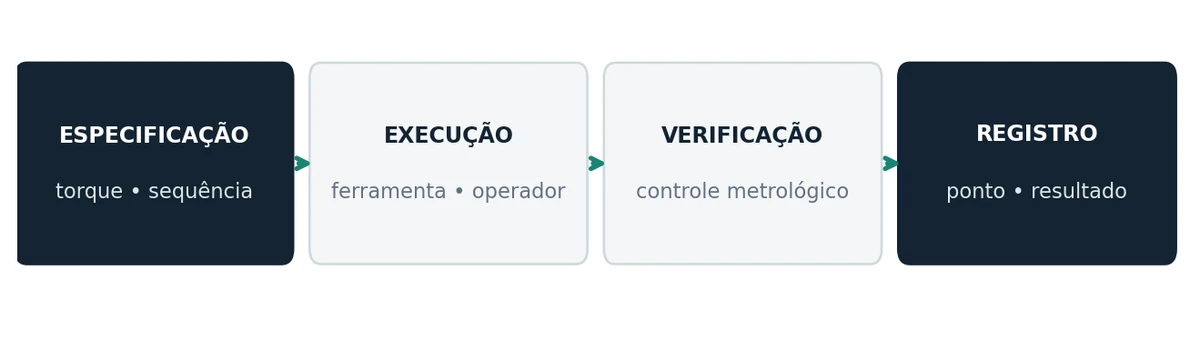
Não proponho digitalizar indiscriminadamente cada aperto de uma usina. A abordagem coerente é classificar as conexões por criticidade e definir níveis graduais de exigência: instrumentos mecânicos profissionais em serviços repetitivos; ferramentas eletrônicas e registros individuais nas juntas críticas; e verificações metrológicas proporcionais à intensidade do uso. Foi essa busca por um sistema de soluções, e não por uma ferramenta de luxo, que me aproximou da STAHLWILLE.
SOLUÇÕES STAHLWILLE
5. O MANOSKOP e a concepção mecânica de barra flexível
Uma diferença construtiva que aparece na rotina da montagem e da manutenção do instrumento.
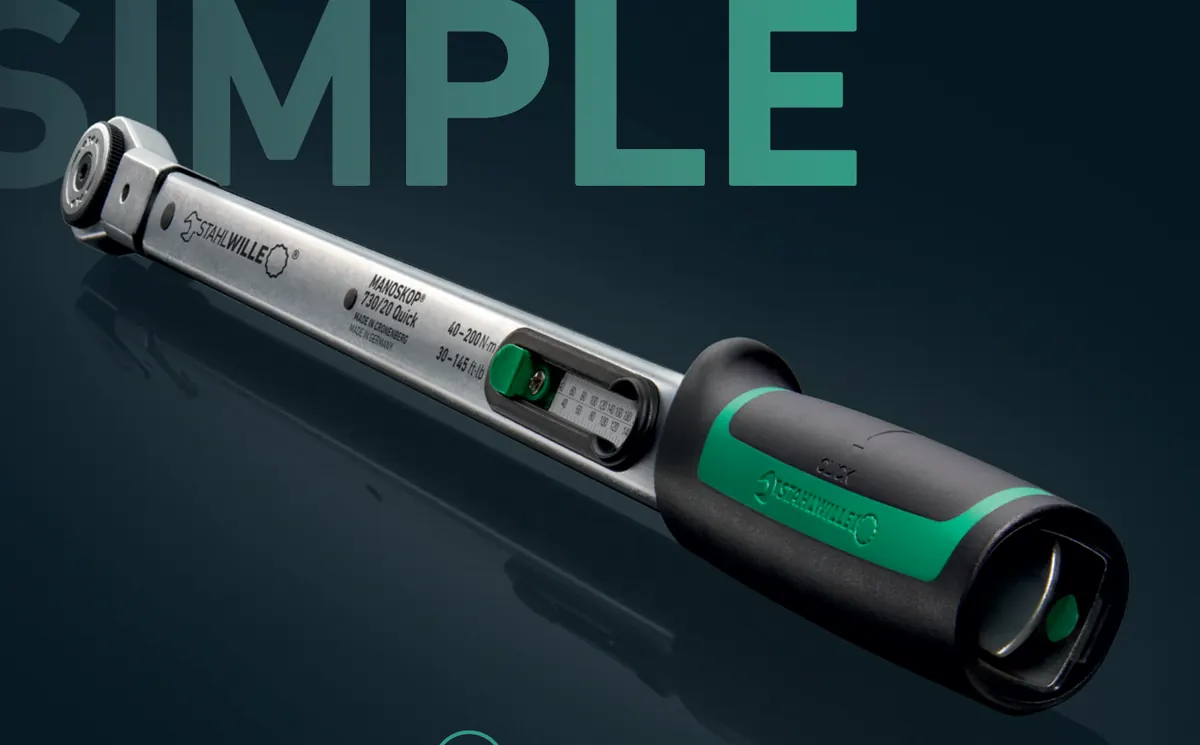
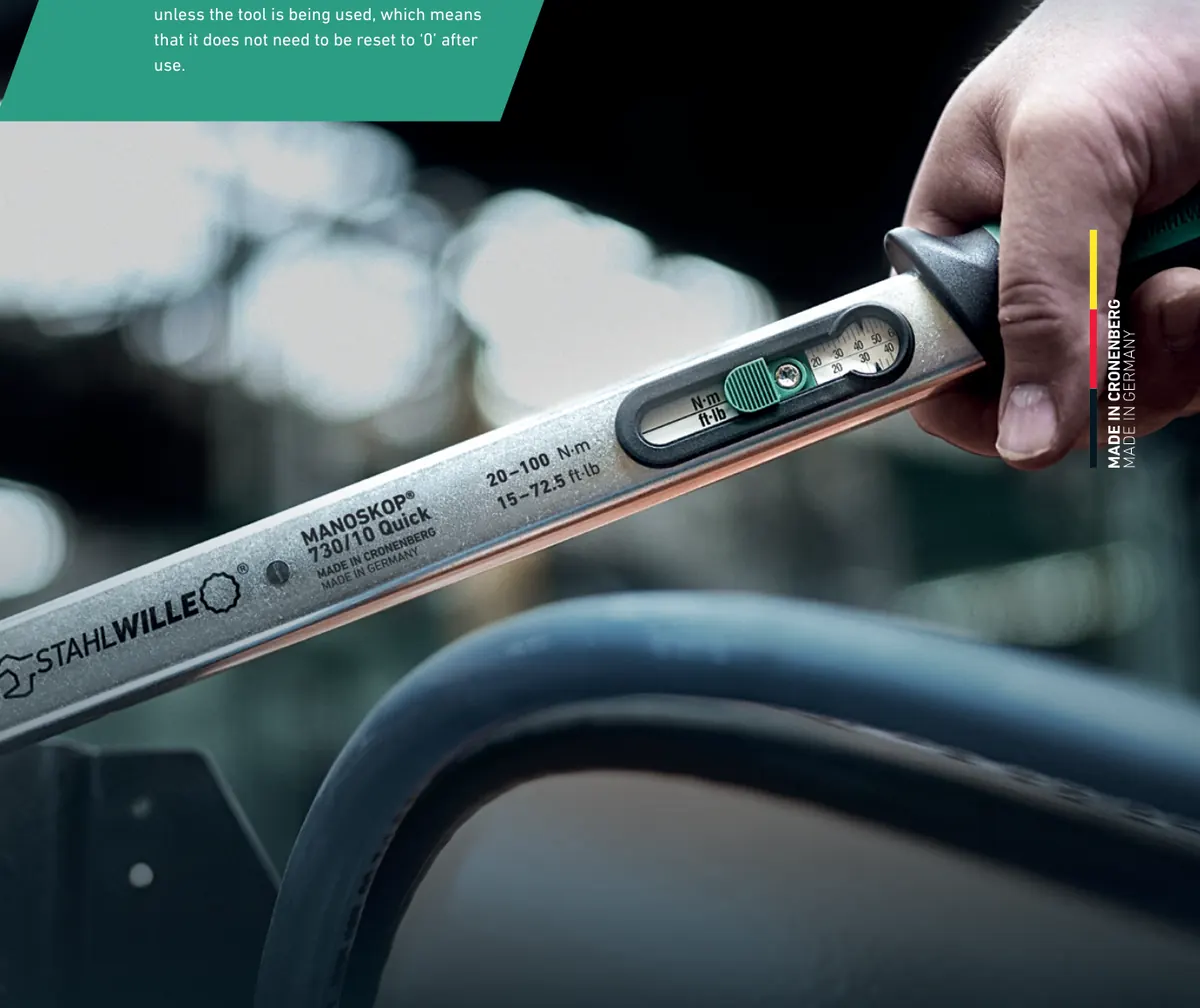
Nos torquímetros convencionais de estalo, a seleção de torque frequentemente se baseia na compressão de uma mola helicoidal. Nos MANOSKOP mecânicos da STAHLWILLE, o princípio de barra flexível faz com que o elemento de medição não permaneça sob carga apenas porque a ferramenta foi ajustada para determinado valor. O fabricante especifica que não é necessário retornar o ajuste ao mínimo ao final do trabalho [4, 5].
Isso elimina uma etapa operacional e reduz a dependência de um cuidado que, em obras intensivas, pode facilmente ser negligenciado. O 730 Quick também oferece ajuste rápido, disparo tátil e audível, mecanismo declarado de baixo desgaste e possibilidade de ajuste externo, sem desmontagem, conforme o modelo [5]. A interface para cabeçotes intercambiáveis permite adaptar a geometria de acesso às uniões, desde que sejam respeitadas as correções necessárias ao braço efetivo.
A avaliação independente do F.A.Z. Kaufkompass, envolvendo 27 torquímetros, apontou o 721QR Quick como o de ajuste mais rápido entre os exemplares testados [6]. É uma confirmação útil da vantagem operacional da arquitetura Quick, não uma demonstração universal de maior precisão ou durabilidade de todas as famílias.
A superioridade que considero relevante aqui é objetiva: há escolhas de engenharia de produto que reduzem operações desnecessárias, facilitam o uso correto e tornam o instrumento mais adequado a campanhas profissionais extensas. Isso não dispensa treinamento, inspeção de danos e calibração.
SOLUÇÕES STAHLWILLE
6. A operação passa a deixar rastros digitais
O valor decisivo das soluções eletromecânicas está na capacidade de transformar medições em registros utilizáveis pela fiscalização.
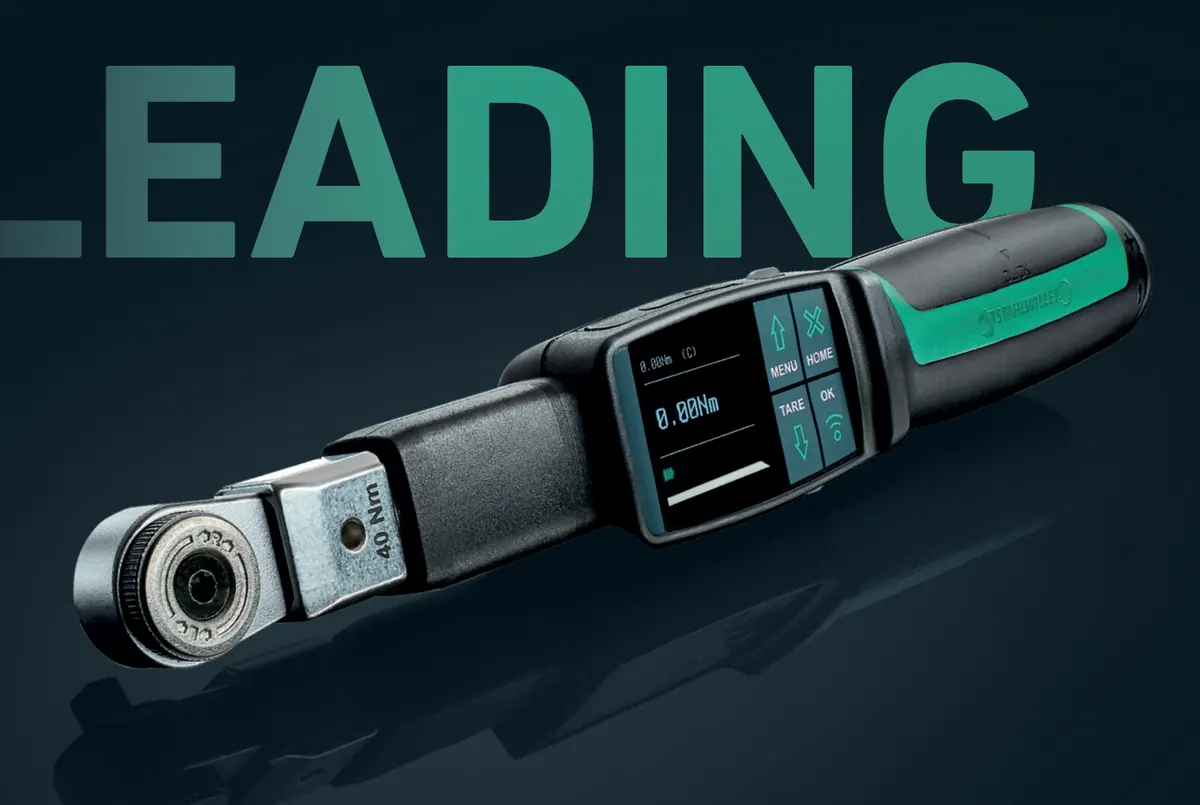
O MANOSKOP 714 eClick combina medição eletrônica de torque e ângulo com disparo mecânico perceptível. A ferramenta admite modalidades de aperto por torque, por ângulo e procedimentos em que uma grandeza supervisiona a outra. Na documentação da fabricante, os registros podem ser transferidos para tratamento posterior; a família oferece limites de aceitação, rotinas programáveis e funções de documentação [7].
Os 730D/730DR eClick também combinam medição eletrônica com feedback mecânico e permitem guardar até 2.500 operações com data e hora, segundo a STAHLWILLE. Há correções de braço efetivo em ferramentas compatíveis e recursos para reduzir erros de parametrização [8]. Essas funções têm valor especial na fiscalização de apertos em áreas extensas, inclusive quando a tela não pode ser observada durante a operação.
É importante delimitar o que o registro prova: ele documenta uma medição feita pelo instrumento. Para se tornar evidência de uma conexão específica, precisa estar corretamente associado ao ponto inspecionado, à ferramenta, ao operador e ao procedimento autorizado. O sistema eletrônico não mede diretamente a pré-carga da junta nem substitui a qualificação do montador. Sua contribuição é reduzir a dependência de registros exclusivamente declarativos e ampliar a capacidade de auditoria.
CONTROLE METROLÓGICO
7. O instrumento também precisa ser fiscalizado
Calibração rastreável e verificações intermediárias desempenham papéis diferentes e complementares.
Um certificado de calibração é indispensável, mas não demonstra, isoladamente, que um instrumento permaneceu adequado durante meses de utilização intensiva. A calibração estabelece resultados rastreáveis sob condições definidas; uma verificação intermediária procura identificar, ao longo da campanha, desvios que justifiquem segregar a ferramenta, investigar o uso anterior ou antecipar uma nova calibração.
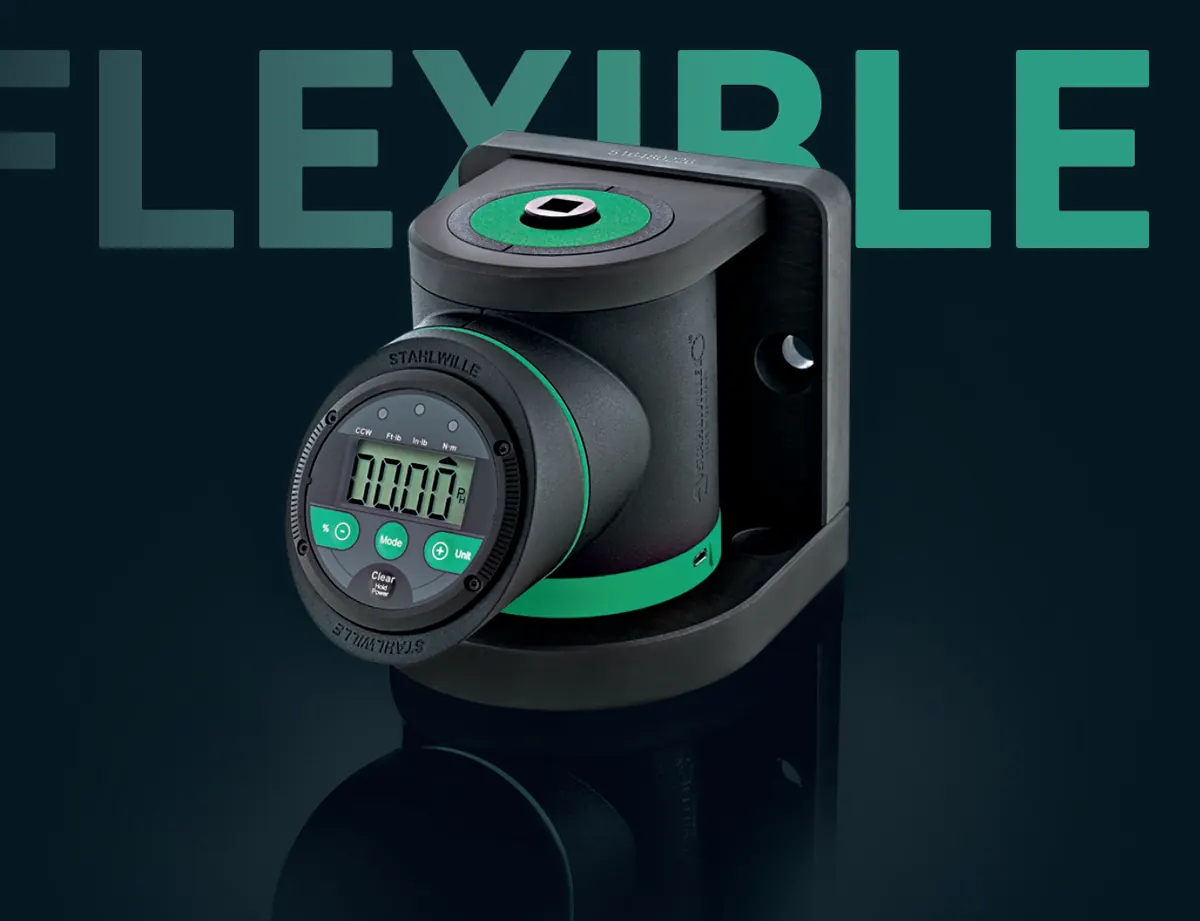
O SmartCheck USB é um recurso para esse segundo objetivo: testar torquímetros em pontos predeterminados, com critérios de aceitação e registros dos resultados. A fabricante especifica ±1% para o dispositivo e memória de até 200 medições em versões USB, com exportação por software [9]. Sua utilização deve respeitar a faixa de operação e um procedimento de verificação estabelecido pelo responsável metrológico.
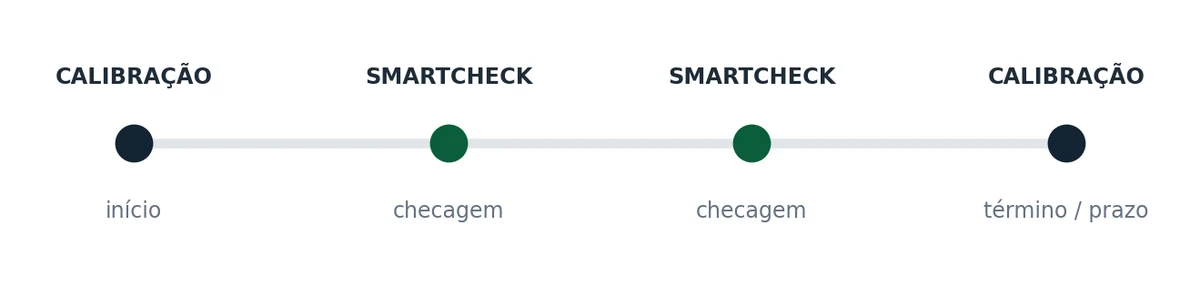
Não se deve apresentar o SmartCheck como substituto automático de uma calibração acreditada. O ganho está em ampliar a capacidade de perceber desvios enquanto ainda é possível agir sobre a campanha em andamento. Se uma verificação falhar, o controle de qualidade precisa prever avaliação do instrumento e dos apertos potencialmente afetados, e não apenas corrigir a ferramenta e prosseguir.
INSPEÇÃO E CICLO DE VIDA
8. Fiscalizar instalações concluídas: o limite do “torque residual”
É necessário distinguir uma verificação de torque mínimo da medição do início de movimento e da avaliação efetiva da força de aperto.
A inspeção posterior à montagem — em silos metálicos, estruturas fotovoltaicas ou barramentos — é um campo especialmente sujeito a interpretações imprecisas. “Torque residual” costuma designar métodos de auditoria distintos. Aplicar determinado valor no sentido de aperto e constatar ausência de movimento é um ensaio de aceitação por limiar; registrar o torque de início de rotação é uma medição de breakaway; acompanhar torque e ângulo pode fornecer informações adicionais sobre o comportamento da união. Nenhum desses procedimentos mede diretamente, por si só, a pré-carga remanescente.
Há inclusive risco de alteração da condição original da fixação quando se reaplica torque a uma junta já montada. Por isso, critérios e procedimentos de inspeção precisam ser definidos previamente pelo projetista ou fabricante, e não improvisados com base na mera disponibilidade de um torquímetro. Em conexões elétricas, qualquer intervenção deve obedecer às condições de segurança e desenergização aplicáveis.
Essa distinção reforça a necessidade de pensar no custo total do controle, em vez de comparar apenas preços de ferramentas. O desembolso superior por instrumentos profissionais pode ser distribuído por dezenas de milhares de operações. O custo relevante inclui produtividade, qualificação, metrologia, fiscalização, registros, reinspeções, retrabalho e a consequência esperada das falhas evitáveis.
Uma ferramenta mais cara não é necessariamente um processo mais caro. O cálculo correto considera o custo da qualidade por união controlada e a exposição a falhas ao longo da vida da instalação.
Não considero defensável prometer que um torquímetro premium “se paga” ao evitar uma falha grave sem demonstrar a redução real de risco. A justificativa econômica precisa apoiar-se em benefícios mensuráveis. Proponho que obras piloto comparem, em condições semelhantes, tempo de execução, porcentagem de registros completos, número de desvios detectados, reinspeções, incidência de retrabalho e custo de controle por ligação, utilizando procedimentos tecnicamente equivalentes.
CONCLUSÃO
9. Evidências, limites e uma posição de engenharia
O preço mais alto tem justificativas concretas — e exige avaliação técnica, não slogans.
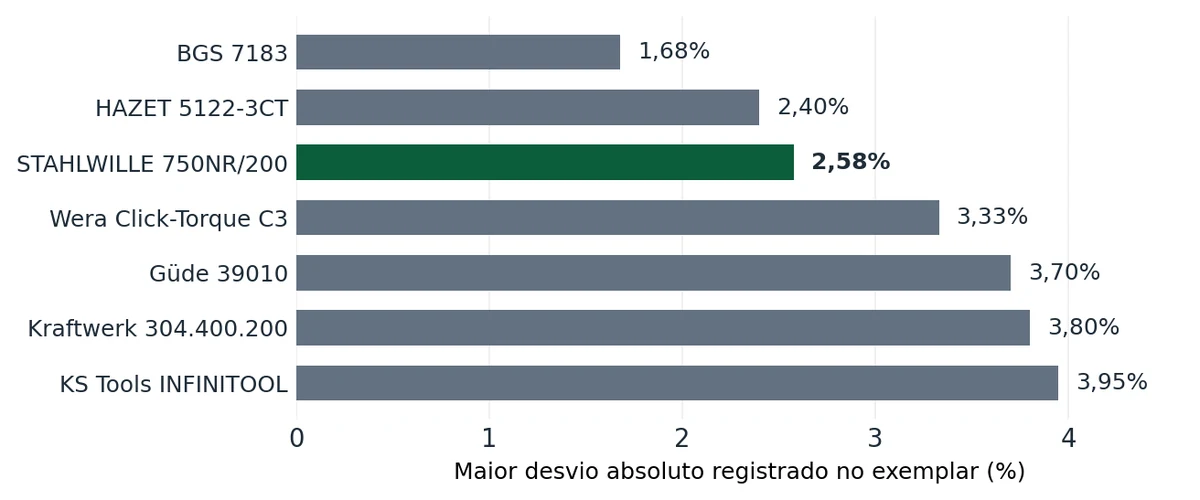
Testes externos oferecem elementos úteis, desde que não sejam interpretados além de sua metodologia. Em ensaio divulgado pelo SUG Tool Lab em 2026, o STAHLWILLE 750NR/200 apresentou desvio absoluto máximo de 2,58% no exemplar ensaiado; outros modelos tiveram resultados melhores ou piores [10]. O 750NR não é o 730 Quick nem o 714 eClick, e o estudo analisou unidades específicas, sem permitir concluir superioridade estatística entre fabricantes. A evidência mais contundente da STAHLWILLE, neste ensaio, está no conjunto comprovável de arquitetura mecânica, recursos eletrônicos, documentação e verificação metrológica.
Minha trajetória na engenharia levou-me a procurar respostas para a insegurança de um controle apoiado em tinta, certificado antigo e confiança presumida. A STAHLWILLE apresentou tecnologias que considero superiores às ferramentas convencionais simples para os problemas descritos. Foi essa convicção, nascida na prática profissional, que mais tarde me levou a trabalhar para trazer essas soluções ao Brasil. Defendo sua adoção de forma seletiva, proporcional à criticidade das uniões e acompanhada de procedimentos rigorosos. O objetivo nunca foi comprar um torquímetro mais caro: foi construir um processo de montagem cuja qualidade possa ser demonstrada.
Fontes e notas de referência
[1] ABB. MNS-SG: Operation and Maintenance Manual, rev. F, p. 45, “Torque fasteners”. library.e.abb.com (manual 2TDC490006).
[2] NASA. NASA-STD-5020B, §4.3.3 e Tabela 3; revalidação 2026. standards.nasa.gov/standard/NASA/NASA-STD-5020.
[3] VDI/VDE 2862-1. Requisitos de ferramentas e sistemas de aperto segundo classificação de risco (indústria automobilística).
[4] STAHLWILLE. Torque Technology, catálogo técnico 2026/2027, pp. 24–25, 40–48, 82–85 (numeração impressa).
[5] STAHLWILLE. MANOSKOP 730 Quick, referência 50184010. stahlwille.com/en_de/products/detail/852090.
[6] F.A.Z. Kaufkompass. Der beste Drehmomentschlüssel. Atualização de 28/09/2026. faz.net/kaufkompass/test/der-beste-drehmomentschluessel/.
[7] STAHLWILLE. MANOSKOP 714 eClick. stahlwille.com/en_de/products/detail/852564.
[8] STAHLWILLE. MANOSKOP 730D/730DR eClick. stahlwille.com/en_de/products/detail/12768170203.
[9] STAHLWILLE. SmartCheck USB, ficha técnica. stahlwille.com/en_de/products/detail/850172.
[10] SUG Tool Lab. Drehmomentschlüssel im Test: 20 € gegen 170 €, 2026. sugtoollab.de/blogs/testberichte/drehmomentschluessel-20-200-nm.
Nota editorial — Texto de autoria profissional para revisão. O autor atua comercialmente com ferramentas STAHLWILLE por meio da UNIKAT; as opiniões e inferências são suas. Fotografias de produto © STAHLWILLE; inseridas para discussão e revisão interna. Figuras analíticas originais, com fontes indicadas. A publicação externa das imagens exige confirmação de direitos de uso.